Mis on kahevärviline survevalumasin
Kahe-värvi survevalumasin, nagu nimigi ütleb, on survevalumasin, mis suudab toota kahte värvi plasttooteid. Kahe-värvi survevalumasin süstib kahte erinevat värvi toormaterjali kahe-värvivormi, et toota kahte-värvilist teatud kuju ja ühtlase mustriga plasttooteid. Paljud meie igapäevaelus kasutatavad kahevärvilised-plasttooted on valmistatud kahevärvilise survevalumasinaga, nagu hambahari, mänguasi, klaviatuur jne.
Kahevärvilise survevalumasina eelised
Kahe{0}}värvi ja materjali paindlikkus
Kahevärviline survevaluseade See funktsioon sobib suurepäraselt ainulaadsete visuaalsete efektide, funktsionaalsete funktsioonide või täiustatud esteetikaga komponentide loomiseks.
Kõrge täpsus ja järjepidevus
Täiustatud juhtimissüsteemidega varustatud masin tagab värvide eraldamise ja materjalide jaotamise suure täpsuse, tagades ühtlase kvaliteedi ja vähendades defektide riski. See juhtimistase muudab selle ideaalseks rakenduste jaoks, kus täpsus on kriitiline.
Kulus{0}}efektiivne tootmine
Kombineerides kaks protsessi üheks, kaotab kahe{0}}värvi survevalumasin vajaduse täiendavate tootmisetappide järele, vähendades oluliselt töö- ja tootmiskulusid. Tõhusad tsükliajad aitavad kaasa ka suuremale läbilaskevõimele, muutes selle kuluefektiivseks-lahenduseks suuremahuliseks-tootmiseks.
Täiustatud tootekujundus
Võimalus vormida ühe võttega kahte värvi või materjali avab uusi võimalusi uuenduslike tootekujunduste jaoks. Olgu selleks pehme käepidemega käepide, integreeritud funktsionaalsusega komponent või eristuva värvimustriga osa – see masin teeb selle kõik võimalikuks.
Kasutaja-sõbralik toimimine
Meie kahe-värvi survevalumasin on loodud kasutaja mugavust silmas pidades. Intuitiivse liidese ja hõlpsasti-programmeeritavate-seadetega võimaldab see operaatoritel kiiresti parameetreid kohandada ja tootmistsüklite vahel lülituda, minimeerida seisakuid ja maksimeerida tootlikkust.
Tugev ja vastupidav konstruktsioon
Kvaliteetsete materjalide ja komponentidega{0}}ehitatud meie masin pakub erakordset vastupidavust ja töökindlust, tagades pikaajalise-jõudluse isegi nõudlikes tootmiskeskkondades. See vastupidav konstruktsioon minimeerib hooldusvajadused ja pikendab tööaega.

Kahe-positsiooni (või kolme-asendi) pöörlev laud, sujuv pöörlemine, täpne positsioneerimine võib suurendada tootmise efektiivsust kuni 30–50%.

Kahevärviline pöörlev survevalumasin
Tootmise efektiivsuse parandamiseks ja energiakadude vähendamiseks saab valida erinevaid süstimisüksuste kombinatsioone vastavalt toote sissepritse kaalunõudele.
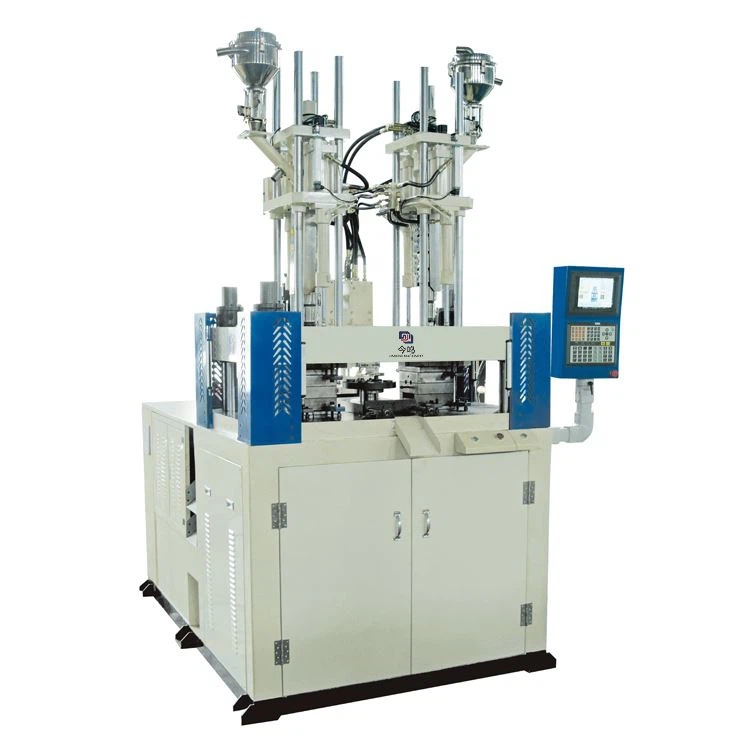
Igal süstimisjaama vormipaaril on kinnitusjõu tagamiseks spetsiaalne kinnitussilinder. Järgides sirgpressi omadusi, pikendab see vormide kasutusiga.

Ühe slaidiga pritsevormimismasin
Vertikaalne vormikinnitus, vertikaalse sissepritsemehhanismi disain, sobib inkrusteeritud osadega plasttoodete vormimiseks

Kahekordse libisemisega survevalumasin
Mitme -segmendi rõhu ja kiiruse reguleerimine süstimiseks ja vormide kinnitamiseks, mida saab seadistada vastavalt toote nõudele, lihtne reguleerida ja tagada toote täpsus.

Parempoolse nurga libistamisega survevalumasin
Ilma masinakolonnita vormi lukustusala on kolmest küljest täielikult avatud, mis on mugavam inkrusteeritud detailide ja valmistoodete korjamiseks ja paigutamiseks.

Kahekordsed hüdrosilindrid on mõlemas otsas tasakaalustatud, et materjal sujuvalt lükata. Söötmisport on väga suur, mida on töötajatel mugav toita, peegeldades humaniseeritud disaini

Servo energiasäästlik survevalu masin
Väga optimeeritud kinnitusstruktuur üldise struktuuri, hüdrosüsteemi ja juhtimissüsteemi edasise optimeerimise kaudu, et parandada kinnitustäpsuse korratavust

Vedela silikoonist survevalu masin
Kahekordne liugplaadi või ketta konstruktsioon, mida on lihtne üles võtta ja maha panna, parandab ohutust ja suurendab tootlikkust samal ajal 30–50%.
Miks valida meid
Täiustatud varustus
Me rakendame rangeid meetmeid tagamaks, et kasutame tööstuses kõrgeima kvaliteediga seadmeid ning et meie seadmeid hooldataks regulaarselt ja hoolikalt.
Konkurentsivõimelised hinnad
Pakume oma tooteid konkurentsivõimeliste hindadega, muutes need meie klientidele taskukohaseks. Usume, et kvaliteetsed-tooted ei tohiks olla kõrge hinnaga, ja püüame teha oma tooted kõigile kättesaadavaks.
Rikkalik kogemus
Tal on selles valdkonnas pikaajaline{0}}maine, mis eristab teda konkurentidest. Paljude aastate kogemusega on nad välja töötanud oskused, mis on vajalikud oma klientide vajaduste rahuldamiseks.
Kõrge kvaliteediga tooted
Seame alati esikohale klientide vajadused ja ootused, täiustame, täiustame pidevalt, otsime kõiki võimalusi paremaks teha, et pakkuda klientidele nende ootusi kvaliteetsetele toodetele, pakkuda klientidele igal ajal kõige rahuldavamat teenust.
Kaasaegne---tehnoloogia
Kvaliteetsete teenuste osutamiseks kasutame uusimat tehnoloogiat ja tööriistu. Meie meeskond tunneb hästi-tehnoloogiat ja edusamme ning kasutab neid parimate tulemuste saavutamiseks.
Kliendi rahulolu
Müügijärgsete{0}teenuste pakkumine võib suurendada klientide rahulolu, tagades klientide vajaduste rahuldamise ka pärast ostu sooritamist. See võib suurendada klientide lojaalsust ja positiivseid suust suhu{2}}viiteid.
Neli tüüpi survevalu masinaid
Selle protsessi käigus valatakse plastgraanulid või -graanulid punkrisse ja suunatakse küttesilindri kambrisse. Seejärel surub kolb materjali kokku, surudes selle läbi kuumutussilindri järk-järgult kuumemate tsoonide, kus see torpeedo abil õhukeseks levib. Torpeedo paigaldatakse silindri keskele, et kiirendada plastmassi keskkoha kuumenemist. Torpeedot võib ka soojendada nii, et plastik kuumeneb nii seest kui ka väljast.
Materjal voolab küttesilindrist läbi otsiku vormi. Otsik tihendab silindri ja vormi ning hoiab ära sulamaterjali lekkimise. Vormi hoiab kinni masina klambriots. Polüstüreeni puhul kasutatakse tavaliselt kaks kolme tonni survet tooriku ja jooksurisüsteemi iga tolli projitseeritud ala kohta.
See masin kasutab plastgraanulite eelplastifitseerimiseks torpeedo rammukütteseadet. Pärast sulamisfaasi surutakse vedel plast hoidekambrisse, kuni see on valmis vormi surumiseks. Seda tüüpi masin toodab tooriku kiiremini kui tavaline masin, kuna vormimiskamber täidetakse tooriku jahtumise ajal löögivõimsuseni. Tänu sellele, et süstimiskolb toimib vedelale materjalile, ei esine graanulite tihendamisel rõhukadu. See võimaldab suuremat töödeldavat detaili suurema projitseeritud alaga.
See on ekstruuder, mida kasutatakse plastmaterjali plastifitseerimiseks. Pöördkruvi toidab graanulid edasi ekstruuderi tünni kuumutatud sisepinnale. Sulanud plastifitseeritud materjal liigub ekstruuderist hoidekambrisse ja sealt surutakse süstimiskolvi abil vormi või matriitsi. Kruvi kasutamine annab järgmised eelised: plastisulatise parem segunemine ja nihkejõud, saab kasutada laiemat valikut jäigema vooluga soojustundlikku materjali, värvimuutustega saab hakkama lühema ajaga ja vormitud detailis tekib vähem pingeid.
Kolb--kruviga survevalumasin kasutab kuumutuskambri asemel horisontaalset ekstruuderit. Plastmaterjali liigutatakse edasi läbi ekstruuderi silindri kruvi pöörlemise teel. Kui materjal liigub kruviga läbi kuumutatud tünni, muutub see granuleeritud plastikust sulaks. Kui materjal liigub edasi, taandub kruvi lõpplülitile, mis määrab materjali mahu ekstruuderi silindri esiosas. Laske ajal liigub kruvi ettepoole ja nihutab materjali tünnis. Selles masinas toimib kruvi aa ram või kolbina.
Kahevärvilise-pritsevormimismasina disainifunktsioonid
Kaks-värvivormimismasinat muutuvad turul üha populaarsemaks, kuid see seab vormidisainile, vormide valmistamisele ja survevalule kõrgemad nõuded.
Vormimine
Kahe-värvi vormimine on peaaegu sama, mis muu tavaline survevalu. Erinevus seisneb selles, et survevaluvormi kumer/südamik pool mõlemas asendis on sama ja nõgus/õõnsus pool peaks sobima hästi kumera/südamiku küljega. Sellised vormitud osad on väikesed.
Demonteerimine
Kuna kahe -värvi vormitud osa saab lahti võtta alles pärast teist süstimist, muutub lahtivõtmise süsteem esimese süstimise ajal kehtetuks. Paralleelselt pöördlauaga sissepritsemasinate puhul saab osade vabastamiseks kasutada sissepritsemasina ejektorisüsteemi.

Väravate süsteem
Kuna tegemist on kahe{0}}värvivormimisega, on esimene väravasüsteem ja teine väravasüsteem kahest erinevast sissepritseseadmest.
Hallitus
Kuna kahe-värvi vormimise meetod on eriline ja seda tuleb omavahel kooskõlastada, peavad kahe vormi juhtseadmete suurus ja täpsus olema ühtsed. Paralleelse pöördlauaga süstimismasina kinnituskõrgus peab olema sama ja kahe vormi keskpunktid peaksid asuma samal pöörlemisraadiusel, erinevus ainult 180 kraadi. Vertikaalse pöördlauaga survevalumasinate puhul peaksid kaks vormi asuma samal teljel.
Kahe-värvi survevalutehnoloogiat kasutatakse laialdaselt mitmes tööstusharus, näiteks järgmistes valdkondades, mis on meie tööstusele ühised.
Autotööstus
Autotööstuses kasutatakse siseviimistlusdetailide (nt roolirattad, armatuurlauad, uksepaneelid ja muud siseviimistlusdetailid) tootmiseks kahte-värvi survevalumasinat. Need osad nõuavad esteetiliste ja funktsionaalsete nõuete täitmiseks sageli erinevate värvide või materjalide kombinatsiooni.
Kodumasinate tööstus
Kahevärvilisi survevalumasinaid kasutatakse laialdaselt kodumasinate (nt teleri kaugjuhtimispuldid, telefoniümbrised, riisikeetja nupud ja nii edasi) tootmisel. Lisaks saab toota ka telereid, pesumasina paneele, külmiku ukselinke ja muid kodumasinaid.
Mänguasjad ja igapäevased tarbeesemed
Kahe-värvi survevalumasinaid kasutatakse ka mitmesuguste mänguasjade ja igapäevaste tarbekaupade (nt laste mänguasjad, termostopside käepidemed ja nii edasi) tootmiseks. Need tooted nõuavad tavaliselt head käetunnet ja vastupidavust.
Elektroonikatööstus
Kahe-värvi survevalumasinaid kasutatakse laialdaselt ka elektroonikatoodete (nt arvutiklaviatuurid, hiired ja mobiiltelefonide ümbrised) tootmisel. Need tooted nõuavad sageli täpset värvide sobitamist ja kvaliteetset-pinnaviimistlust.
Meditsiinitooted
Meditsiinivaldkonnas kasutatakse kahe-värvi survevalutehnoloogiat, et toota suure-täpse ja suure jõudlusega-meditsiiniseadmeid, nagu süstlakorpused ja kirurgiliste tööriistade käepidemed.
Emavormi 2 kuju peavad olema erinevad, valmistades toote eraldi, samas kui isasvormi kaks kuju peavad olema tegelikult samad.
Pärast vormi keskosa 180 kraadi pööramist peab vorm olema stabiilne. 3-plaadilise vormi vett saab kujundada mehaanilise vormi eemaldamisega. Esipaneeli ja A-plaadi täispaksus ei tohiks olla väiksem kui 170 mm. Õigusega tuleks uurida vormi suurimat paksust, vormi väikseimat paksust ja Ko augu kaugust.
Põhivormi projekteerimisel 2 haavpritse jaoks, et tõrjuda teine põhivorm esimese vormielemendi liimiala kriimustamise eest, saab osa sellest kujundada tühimike hülgamiseks. Igatahes on vaja iga tihendusosa tugevust õigesti arvestada.
Pritsevormimisel võib esimese survevalu eseme suurus olla üsna suurem, nii et see võib olla tihendusefekti saavutamiseks teistega tihedam. Keskenduge teisele süstimisele, plastivool mõjutab esmast vormitud eset ja deformeerib liimi. Enne vormi B- või A-tahvli sulgemist pöörake tähelepanu sellele, kas vormi eesmine liugur või kaldus ülaosa lähtestatakse ja purustatakse esmalt.
Kahe emasvormi ja isasvormi veejaotust tuleks kasutada võimalikult lihtsalt ja tasakaalustatult. 99 protsendil juhtudest süstitakse esmalt toote kõvakummist osa ja seejärel süstitava eseme pehme kummiosa, kuna pehme kumm lihtsalt deformeerub.
Pritsevormimismasina komponendid ja selle funktsioon
Punker
See on osa masina ülaosas. See on lehtri-kujuline anum, kuhu plastmaterjal masinasse juhitakse. Punker aitab materjali tünni sööta.
Tünn
Tünn on õõnes toru,{0}}kuumutuselemendiga osa. See on koht, kus plastist sissepritseriistvara vormimaterjal sulatatakse ja segatakse. Tünnil on edasi-tagasi liikuv kruvi, mis aitab sulaplasti vormi transportida.
Küttekehad
Küttekehasid kasutatakse tünnis oleva plastmaterjali sulatamiseks. Tavaliselt kasutatakse ribaküttekehasid, mis mähivad ümber tünni. Temperatuuri jälgimiseks kasutatakse ka temperatuuriandureid.
Kruvi
Kruvi istub silindri sees ja pöörleb ning liigub edasi ja tagasi. See aitab edasi-tagasi liikuva toimega sulaplasti vormi vedada. Kruvi segab ja segab ka sulaplasti.
Kinnitusüksus
See on osa, mis kinnitub vormi külge ning avab ja sulgeb vormi. Kinnitussõlm rakendab vajalikku kinnitusjõudu, et vormipooled saaks sissepritse ja vormimise ajal kindlalt sulgeda.
Süstimisüksus
Sissepritseseade süstib sulaplastid vormi kaudu läbi toru. See koosneb otsas olevast otsikust, mis süstib plastikud kõrge rõhu all vormi.
Hallitus
Vorm koosneb kahest poolest - süvendist ja südamikust. Sulaplastid tahkuvad vormi sees ja võtavad vormi sisepinna kuju. Vorm avaneb, kui osa on tahkunud.
Ejektori kokkupanek
Kui vorm avaneb, aitab ejektori komplekt vormitud osa vormist välja visata. See surub osa vormist välja ejektortihvtide abil.
Kontrollerid
Kontrollerid aitavad juhtida, reguleerida ja jälgida survevalu masina erinevaid parameetreid, sealhulgas temperatuuri, rõhku, kruvide asendit jne.
Kahevärvilise survevalumasina tehniline parameeter
|
Tehniline parameeter |
Üksus |
ZH-300T-SS |
||
|
Süstimine 1 |
Süstimine 2 |
|||
|
Süstimisüksus |
Kruvi läbimõõt |
mm |
31 |
36 |
|
Teoreetiline süstimismaht |
g |
94 |
152 |
|
|
Sissepritse rõhk |
Mpa |
220 |
180 |
|
|
Sissepritse kiirus |
mm/s |
120 |
||
|
Kruvi kiirus |
p/min |
10-300 |
||
|
Kinnitusüksus |
Kinnitusjõud |
KN |
3000 |
|
|
Režiim{0}}nihutamine Reis |
mm |
470 |
||
|
Tühik Ti{0}}ribade vahel |
mm |
957*570 |
||
|
Pöördlaua läbimõõt |
mm |
∅1086 |
||
|
Pöördlaua koormus{0}}laager |
KG |
1200 |
||
|
Maksimaalne vormi kõrgus |
mm |
520 |
||
|
Minimaalne hallituse paksus |
mm |
230 |
||
|
Väljutuslöök |
mm |
100 |
||
|
Ejektori jõud |
KN |
33*2 |
||
|
Sõrmkübarajuure number |
tk |
5*2 |
||
|
Hallituskeskuse kaugus |
mm |
550 |
||
|
Kinnitustüüp |
|
Lülitage Kinnitus |
||
|
teised |
Maksimaalne õlipumba rõhk |
Mpa |
16 |
|
|
Pumba mootori võimsus |
KW |
18 |
22 |
|
|
Elektrotermiline võimsus |
KW |
6.5 |
6.5 |
|
|
Punkri maht |
KG |
50 |
50 |
|
|
Paagi maht |
L |
350 |
||
|
Masina mõõtmed (P*L*K) |
M |
4.6*1.8*2.2 |
||
|
Masina kaal |
T |
12.2 |
||
Kuidas tagada ohutus survevalumasina töötamise ajal
Sissepritsevormimismasina tööprotseduurid on järgmised:
1. Operaator peab tundma ja mõistma seadme juhtpaneeli iga lülitusnupu funktsioone ning järgima rangelt tööprotseduure ja ettevaatusabinõusid.
2. Enne masina soojendamist ja tootmise alustamist avage jahutusvee ventiil ja jälgige, kas veekanal on sile.
3. Sulgege juhtkarbi küljel asuv toitelüliti, lülitage masina sees sisse ja vajutage käivitamiseks paneelil olevat mootorit.
Õlipumba mootori käivitamiseks vajutage nuppu.
4. Masinate puhul, mida kasutatakse esmakordselt või pole pikka aega kasutatud, tuleb pärast õlipumba käivitamist esmalt teha mitu toimingut. Pärast mõneminutilist tühja töötamist saab toimingut alustada.
5. Lülitage sisse materjalilehe küttelüliti, lülitage sisse elektrikütte toide ning reguleerige termostaadiotsikut ja temperatuuri regulaatorit kasti uksel. Elektrilise küttespiraali kvaliteedi määramiseks tehke seade, määrake temperatuur ja jälgige ampermeetri voolu. Hea või halb.
6. Testsõit tuleks läbi viia järjestikku käsitsi → pool-automaatselt → täisautomaatselt ning samal ajal tuleks kontrollida olulisi kinnitusi. Kontrollige, kas poldid on lahti, ja seisake kohe, kui avastate kõrvalekaldeid. Normaalsuse kinnitamisel või tõrkeotsingul Viige lõpuks läbi proovitöö.
7. Töötlemise peatamisel või materjalide vahetamisel tuleb tünn puhastada. Puhastustööd tuleks teha tünni kuumenemise ajal. Kui puhastamine on lõpetatud, lülitage küttelüliti kohe välja. Puhastustööd on töötlemiseks kergesti eraldatavad. Eriti oluline on plastide lahendamine.
Yuyao Jinming Machinery Co., Ltd. asutati 2010. aastal ja pakub tooteid paljudele turgudele. Ettevõte keskendub vertikaalse survevalu masinale, kummi sissepritsemasinale ja bakeliidile, BMC-le ja muudele ülitäpsete survevaluseadmete uurimis- ja arendustegevusele ning tootmisele, kõrgtehnoloogia kasutuselevõtule Euroopas, Jaapanis. Kvaliteet on ettevõtte ellujäämise võti, kuna ettevõtte arendamise, pideva täiustamise ja innovatsiooni kontseptsioon, seeria kõrge -kvaliteetsete toodete valmistamine, kõrge täpsusega survevaluseadmed on üle{6}. maailmas, suurepärane kvaliteet ja täiuslik-müügijärgne teenindus Meie tooteid müüakse kõikjal maailmas ning meie suurepärase kvaliteediga ja täiusliku-müügijärgse teeninduse võtavad kliendid üle kogu maailma hästi vastu.
KKK
| KIRJELDUS | ÜHIK | JM-550.2C | JM-850.2C | |||
| SÜSTIÜKSUS | Kruvi läbimõõt | mm | A28 | B28 | A32 | B32 |
| Sissepritse rõhk | kg/cm² | 1446 | 1446 | 1531 | 1531 | |
| Teoreetiline süstimismaht | cm³ | 68 | 68 | 113 | 113 | |
| Max Laske kaal (PS) | g/oz | 66/2.4 | 66/2.4 | 110/4 | 110/4 | |
| Süstimiskiirus | cm³/s | 53 | 53 | 59 | 59 | |
| Kruvikäik | mm | 110 | 110 | 140 | 140 | |
| Kruvi pöörlemiskiirus | p/min | 0-200 | 0-200 | 0-200 | 0-200 | |
| Düüsi keskkaugus | mm | 150 | 200 | |||
| KLAMISTAMISÜKSUS | Kinnitusjõud | tonni | 55 | 85 | ||
| Min. Hallituse kõrgus | mm | 220 | 250 | |||
| Avamine Stroke | mm | 200 | 250 | |||
| Max Avamiskaugus | mm | 420 | 500 | |||
| Sidestangi vaheline kaugus | mm | 500x340 | 560x340 | |||
| Plaadi suurus | mm | 720x560 | 795x575 | |||
| Ejektori löök | mm | 45 | 55 | |||
| Ejektori jõud | tonni | 2.3 | 4 | |||
| MUUD | Max Hüdrauliline rõhk | kg/cm² | 140 | 140 | ||
| Õlipaagi maht | L | 230 | 280 | |||
| Pumba mootori võimsus | kW | 7.5 | 11 | |||
| Tünni küttevõimsus | kW | 5.4 | 5.4 | |||
| Masina kaal | kg | 2700 | 3500 | |||
| Masina mõõtmed | m | / | / | |||
Kuum tags: kahe värvi survevalu masin, Hiina kahe värvi survevalu masina tootjad, tarnijad, tehas